24 timmar Tel
0086-139 8951 3573
Gratis Inqiry
E-post:[email protected]
24 timmar Tel
0086-139 8951 3573
Gratis Inqiry
E-post:[email protected]
En servicetekniker öppnar ett skåp i en ockuperad lägenhet och hittar ett pinholeläckage i en halvtums kopparledning. Vattnet är avstängt, men röret är fuktigt, utrymmet är trångt och byggnadschefen kommer inte att godkänna ett varmarbetestillstånd. Lödning fungerar, men det är inte det enda pålitliga alternativet. Det praktiska svaret är att välja efter applikation: kompression för torra, lättillgängliga fogar med lägre tryck; push-fit för snabba reparationer där kopplingen är listad för röret; tryck-anslut för repeterbart kommersiellt arbete när verktyget och godkännanden är tillgängliga; och blossning eller lödning när tryck, temperatur, kylmedel eller kodkrav utesluter en enkel mekanisk fog.
Den första frågan är inte vilket alternativ som är nyast. Det är vad skarven måste överleva: dricksvatten, värmevatten, tryckluft, bränslegas, kylmedel, vibrationer, nedgrävning eller en högtemperaturledning. En armatur som är utmärkt i ett torrt mekaniskt rum kan vara ett dåligt val bakom en vägg eller på en vibrerande kompressorledning. Kontrollera fyra saker innan du köper: kopplingen är listad för rörmaterial och medium, tryck- och temperaturklassificeringarna täcker systemet, installationen kan göras korrekt i det tillgängliga utrymmet och den lokala myndigheten accepterar metoden.
| Metod | Typiskt bäst passform | Huvudsakliga observationer |
|---|---|---|
| Kompression | Torra, tillgängliga koppar- eller mässingsvatten-, luft-, bränsle- och instrumentledningar vid lågt till medeltryck | Röret måste vara runt, rent och helt infört; över åtdragning kan krossa hylsan; inte idealisk för nedgrävda eller högvibrerande fogar om de inte är skyddade |
| Push-fit | Reparationer, trånga utrymmen och listade koppar-, PEX- eller CPVC-system där beslaget har rätt godkännande | Insättningsdjup, gradning och O-ringskompatibilitet spelar roll; monteringskostnaden är högre; inte en universalgas- eller ångkoppling |
| Tryck-anslut | Kommersiellt dricksvatten, uppvärmning och kylt vatten, särskilt i upptagna byggnader | Verktygskalibrering, käftstorlek, full insättning och godkänd passningsrörparning är kritiska; verktygskostnaden i förväg är högre |
| Flare | Köldmedie-, bränsle- och högtrycksrör löper där en mekanisk skarv accepteras | Korrekt konvinkel, fyrkantsskärning och vridmoment är avgörande; flare är inte en ersättning för dricksvattengodkännande |
| Lödning eller svetsning | Permanenta kopparfogar med hög temperatur eller högt tryck, inklusive kylarbeten | Brandövervakning, rensning, värmeskador och operatörsskicklighet gäller fortfarande; tillstånd och försäkringsregler får avgöra metoden |
Tabellen är en utgångspunkt, inte en ersättning för monteringstillverkarens instruktioner. Samma ord - "kompression" eller "push-fit" - kan täcka olika konstruktioner, tätningsmaterial och tryckklasser.
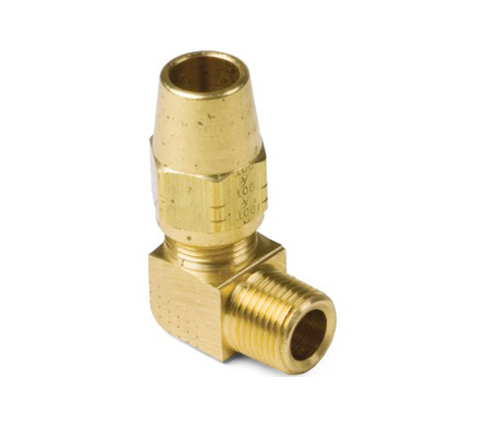
Kompression är ofta det billigaste sättet att foga koppar utan värme. En mässingskropp, en mutter och en hylsa eller olivkompress mot röret för att skapa en mekanisk tätning. Det är vanligt i tillgängliga vattenledningar, luftledningar, bränsleledningar, instrumentering och reparationsarbeten där en ficklampa är opraktisk. Metoden är förlåtande i trånga utrymmen, men det är inte slarvigt arbete. Klipp av röret fyrkantigt, avgrada insidan och utsidan, håll änden ren, sätt in den helt och dra åt enligt kopplingstillverkarens specifikation. En krossad hylsa eller ett rör som inte sitter helt kan hålla till en början och gråta senare.
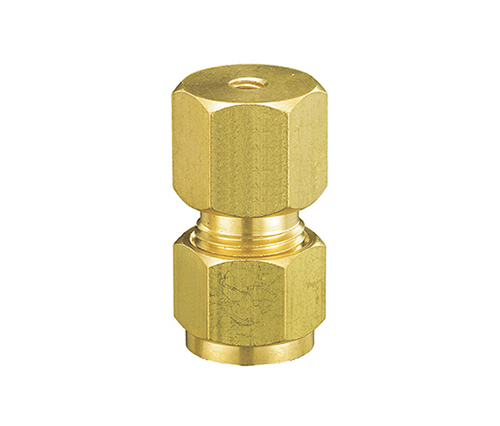 1/4 NPT kompression dubbel hankontakt för dimsystem För åtkomliga kompressionsrörskarvar, jämför denna 1000 psi dimsystemkopplingens alternativ för koppar, rostfritt och mässingsmaterial och val av O-ringar. Visa produkt →
Kompression är en dålig matchning för dåligt böjda rör, kraftiga vibrationer utan stöd, nedgrävda fogar eller tunnväggiga rör utanför beslagets listade intervall. Det beror också på att röret är torrt och fritt från avlagringar vid tätningspunkten. För en reparation i ett fuktigt skåp, torka röret och inspektera det före montering. Om kopparn är gropig eller oval, skär tillbaka till ljudröret istället för att tvinga kopplingen.
Push-fit beslag är det snabbaste alternativet i många reparationssituationer. En rostfri gripring, en hylsa och en O-ring håller och tätar röret med handtryck. Den hastigheten är användbar i ockuperade byggnader, täta jakter och nödreparationer. Avvägningen är disciplin. Markera insticksdjupet, skär fyrkantigt, grada och tryck tills röret når stopp. Använd rätt demonteringsklämma eller frigöringsverktyg; vrid inte eller lyft inte på beslaget. Bekräfta att kopplingen är listad för rörmaterialet, mediet och tryck-temperaturområdet. Push-fit är inte ett universellt svar för gas, ånga eller skadat rör, och O-ringskompatibilitetsfrågor med oljor, kemikalier och en del behandlat vatten. För köpare som jämför tryckbara beslag i mässing , godkännandedokumentet och rörkompatibilitetsdiagrammet är viktigare än katalogfotot.
Presskopplingar använder ett verktyg för att komprimera en kopplingskropp runt röret, med en O-ring som ger tätningen. Resultatet är snabbt, repeterbart och rent i byggnader där en låga är ett ansvar. Sjukhus, skolor, hotell och ockuperade kommersiella utrymmen föredrar det ofta av den anledningen. Den dolda kostnaden är verktyget och utbildningen. En pressfog är bara så bra som käken, kalibreringen, insticksdjupet och den godkända kombinationen av kopplingsrör. Missa pressen, använd fel käft eller tryck på en koppling som inte sitter helt fast, och misstaget kanske inte visar sig förrän systemet är laddat. Press är inte en "no-skill"-metod; det är en annan färdighet med olika felpoäng. Den behöver också ett läckagetest som vilken annan skarv som helst.
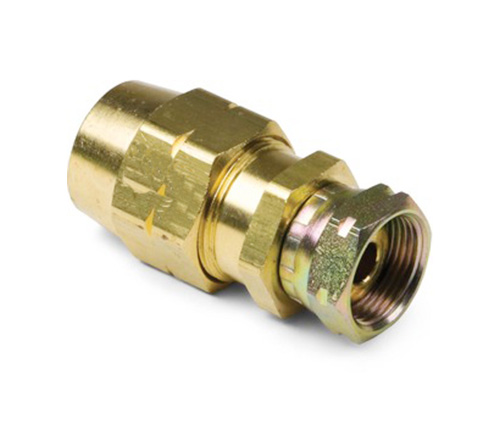
Flare anslutningar är vanliga i köldmedie-, bränsle- och högtrycksrörarbeten där en mekanisk skarv accepteras. Röret skärs fyrkantigt, avgradas och utvidgas till rätt konvinkel och dras sedan åt till ett specificerat vridmoment. En dålig bloss spricker, läcker eller begränsar flödet. Flare är inte ett allmänt substitut för dricksvattenlödning om inte koden och beslagslistan tillåter det. För kylsystem och liknande system spelar rörförberedelse och vridmoment lika stor roll som kopplingen. SAE flare beslag är en familj inom den bredare kategorin mekaniska leder.
 OEM 432 SAE 45° Brass Union Flare Fitting Kontrollera denna UL-listade SAE 45° mässingskopplings långa mutter och tillgängliga storlekar på 1/4 till 5/8 tum för köldmedie- och bränsleflaskor. Visa produkt →
Hårdlödning och svetsning är fortfarande det rätta valet för permanenta högtemperatur- eller högtryckskopparfogar, särskilt vid kylning. De kräver tillstånd, brandvakt, rensning och tillräcklig skicklighet för att undvika överhettning av röret. Kalllim finns i begränsade nischer, men det är inte en allmän ersättning för lödd eller lödd koppar i dricksvatten eller högtryckssystem.
Innan du väljer en metod, bekräfta de fakta som en inspektör eller underhållsingenjör kommer att fråga efter:
En lågkostnadsbeslag som inte klarar en kodkontroll är inte låg kostnad. Det blir ett borttagnings-, omarbetnings- och ansvarsproblem.
Hyllpriset är endast ett nummer. Kompression har vanligtvis den lägsta monteringskostnaden men beror på noggrann rörförberedelse. Push-fit sparar arbete i trånga utrymmen men kostar mer per passning. Press-connect har en hög verktygskostnad och högre monteringskostnad, men den kan vinna på arbete, schema och undvikande av heta arbeten. Flare och lödning beror mycket på operatörens skicklighet. För upphandling, fråga efter måttritningar, materialrapporter, gängstandarder, tryckklasser och batchspårbarhet. Blandade standarder, saknade certifikat och odokumenterade O-ringsmaterial skapar omarbetningsrisk som uppväger en liten prisskillnad. En tillverkare av mässingsbeslag bör kunna matcha kopplingen till röret, mediet och installationsmetoden, inte bara ange ett artikelnummer.
Det bästa alternativet till svettande kopparrör är det som passar mediet, trycket, utrymmet, skickligheten på plats och inspektionsreglerna. Börja med godkännanden och rörets skick, jämför sedan arbets-, verktygs- och omarbetningsrisker. En ren kompressionsfog, en korrekt placerad push-fit, en verifierad press och ett korrekt vridmoment kan alla vara tillförlitliga – men bara när installatören behandlar kopplingen som ett system, inte som en genväg.
Lägg till: Xingzhong Road Diankou Town Zhuji City Zhejiang Province China
Mob: 0086-139 8951 3573
Tel: 0086-575-87560582
Fax: 0086-575-87560582
E-post:[email protected]
 英语
 西班牙语