24 timmar Tel
0086-139 8951 3573
Gratis Inqiry
E-post:[email protected]
24 timmar Tel
0086-139 8951 3573
Gratis Inqiry
E-post:[email protected]
En tekniker står på knä bredvid en propanlina med en rulle vit tejp i ena handen och en flänsmutter i den andra. Den bilden innehåller hela frågan. På en konisk gänga - NPT, NPTF, BSPT eller deras metriska motsvarigheter - ja, du kan använda PTFE-tejp på gasarmatur, förutsatt att tejpen är klassad för bränslegas och din lokala kod accepterar tejp som tätningsmedel. På en fläns, kompression, ansiktstätning, O-ring eller insticksfog, nej: tejpen gör inget användbart, och det kan förvandla en skarv som skulle ha tätat till en som läcker, eller fälla sönder i en ventilöppning nedströms.
Det är det ärliga korta svaret, och det är inte det svar de flesta får när de söker. Forumtrådar tenderar att kollapsa i två läger - "tejp är förbjudet på gas" och "tejp är bra, alla använder det" - och båda har delvis fel eftersom båda ignorerar den gemensamma typen. En 45-graders bloss på en gastorkaranslutning och en 1/2-tums NPT-nippel på ett svart järngrenrör är inte samma problem, även om båda bär gas och båda lindas in av någon som blev tillsagd att slå in dem.
Tre saker avgör om tejp är korrekt på en given skarv: gängformen, tätningsprincipen för anslutningen och de regler som gäller i den jurisdiktion där arbetet inspekteras. Apparatens instruktioner sitter ovanpå alla tre och åsidosätter dem ofta. Innan du packar upp ett enda varv, identifiera vilken av dessa som är i spel. Resten av den här artikeln går igenom var och en och tar sedan upp hur man applicerar tejp korrekt när det är rätt val, vad man ska använda istället när det inte är det och hur man bevisar att fogen är tät innan du går därifrån.
PTFE-tejp är tillåtet på avsmalnande metalltrådar i de flesta bränslegaskoder, med villkor kopplade till typen av tejp, sättet den appliceras och materialet den kommer i kontakt med. Det är inte tillåtet – eller åtminstone inte användbart och ofta skadligt – på någon skarv som tätar på en bearbetad yta, en kon, en hylsa, en O-ring eller ett mjukt säte snarare än på gänginterferens.
Varför koniska gängor är olika: en NPT- eller BSPT-gänga är inte gastät till sin geometri. Topparna och rötterna parar sig inte perfekt; när en hankona skruvas in i en honkona stör flankerna och aggregatet hålls av friktion och deformation, men ett kontinuerligt spiralspalt kvarstår längs gängspiralen. Den spiralen är läckans väg. Ett tätningsmedel fungerar genom att fylla det. PTFE-tejp gör det mekaniskt - det komprimeras in i springorna, klipps till en tunn film och packas mot flankerna. Det smörjer också monteringen, vilket ändrar hur mycket vridmoment som når leden och hur mycket honkopplingen belastas.
Där gängan är parallell snarare än avsmalnande – BSPP, NPSM och den raka gängan på många europeiska gasapparaters inlopp – är gängan en klämanordning, inte en tätning. Tätningen lever på en limmad bricka, en kopparkrossring, en O-ring eller en maskinbearbetad ansats. Omlindningstejp på tråden i en parallellfog ger ingenting utom att lägga till ett följsamt lager som låter beslaget backa och dölja det faktum att brickan saknas eller återanvänds. Om en parallellgängad gasfog läcker är fixeringen brickan eller sätet, aldrig mer tejp.
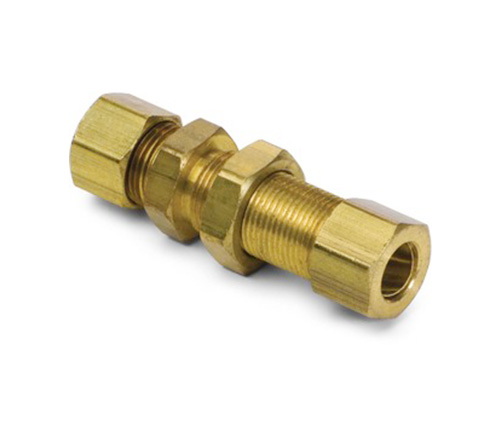
Sedan finns det den kategori som orsakar flest callbacks: fogar som tätar på en kon eller ett ansikte, där tejp är aktivt riskabelt. Utskjutningskopplingar, inverterad utskjutning, kompressionshylsor, POL-cylinderanslutningar, snabbkopplingar och instickskopplingar är alla beroende av metall-till-metall eller elastomerkontakt på en definierad yta. Tejp på dessa gängor kan inte nå tätningsytan, och varje tejp som vandrar in i fogen kan hålla isär ytorna med några tusendelar av en tum - vilket är tillräckligt för att läcka vid 7 tum vattenpelare, än mindre vid 2 psi.
Koderna skiljer sig åt i formuleringen men konvergerar i princip. De flesta bränslegaskoder kräver att gängtätningsmedel är resistenta mot gasen som transporteras - ett specifikt problem med flytande petroleumgas, som angriper vissa föreningar - och många anger att fogmassa endast appliceras på hangängan, vilket lämnar de första en eller två gängorna nakna så att inget överskott kommer in i rörhålet. Tejp behandlas som tätningsmedel i det ramverket. Vissa jurisdiktioner namnger det uttryckligen som acceptabelt; några begränsar det eller kräver listade produkter. Ingen av dem stöder tejp på en bloss.
Mekanismen spelar roll eftersom den förklarar de fellägen du faktiskt kommer att se i fält. PTFE är en mjuk, vaxartad, kemiskt inert polymer. Under kompressionen av en åtdragande konisk gänga flyter den in i spiralspelet och bildar en tunn packning längs gängspiralen. Eftersom det också är ett smörjmedel med en mycket låg friktionskoefficient, minskar det vridmomentet som behövs för att nå ett givet gängingrepp - vilket är bekvämt när du monterar mässing till mässing och farligt när du fortsätter att dra i skiftnyckeln.
Den smörjeffekten ligger bakom ett av de vanligaste tejprelaterade felen: delade honbeslag. En mässingskoppling som skulle ha stannat vid ett bekvämt vridmoment med torra gängor kommer att fortsätta svänga med tejpade gängor, och bågspänningen klättrar tills väggen spricker - ofta inte vid monteringstillfället, utan veckor senare, under termisk cykling eller vibration. Tunnväggiga beslag i mässing och aluminium är särskilt sårbara. Samma effekt förklarar varför tejp inte bör användas för att "hjälpa" en skarv som redan är tät men som läcker vid fel punkt: att lägga till smörjning till en fog som redan är vid sin vridmomentgräns ger vanligtvis en sprucken koppling snarare än en tät.
På en utsvängningsfog är tätningsytan den 45-graders konen på hantappen som möter den matchande konen inuti muttern eller adapterkroppen. Dessa två ytor måste röra vid hela sin omkrets. Tejp som är lindad på trådarna pressas bakåt när muttern dras ner, och skivor kan hamna fast mellan konerna och hålla isär dem längs en del av omkretsen. Det ändrar också vridmomentsignalen – en tejpad flare känns tät innan konerna sitter helt fast, så att installatören stannar kort och fogen läcker i samma ögonblick som trycket kommer. Även när tejpen stannar helt på gängorna kan det förhindra att muttern rinner ner tillräckligt långt för att belasta konen, eller så kan den maskera en skårad kon som borde ha bytts ut.
Kompressionskopplingar beter sig på liknande sätt. Hylsan deformeras på röret av muttern; gängan ger bara klämkraften. Tejp på gängan minskar friktionen, så att muttern kan se åtdragen ut medan hylsan inte har drivits tillräckligt långt för att svänga fast på röret. Resultatet är en led som håller vid lågt tryck och gråter vid fullt linjetryck, eller ett rör som dras ut under belastning.
Det finns också en föroreningsväg som förbises. Tejpfragment - de lockiga avskärningarna som samlas på en bänk, svansen som lämnas över den första tråden, flisan avskuren av en vass trådkrön - färdas nedströms. Gasapparatventiler, pilotmunstycken, regulatorventiler och termoelementportar är designade med små hål. En enda bit av PTFE i en pilotöppning ger ett serviceanrop som ser ut som en trasig gasventil. I storkök och pannrum, där ett grenrör matar flera apparater, kan skräpet färdas längre än vad installatören förväntar sig.
Färg är en konvention, inte en standard. Tejpen i din skåpbil kan vara vit, gul, rosa, grön eller omärkt, och färgen berättar vad tillverkaren avsåg, inte vad en kodmyndighet kommer att acceptera. Det som spelar roll är etiketten: en gasklassad tejp kommer normalt att citera en standard som EN 751-3 (osintrad PTFE-tejp för metalliska gängförband i kontakt med första, andra och tredje familjens gaser och varmvatten), ange gasfamiljerna som den täcker, och har ett batchnummer och ett temperaturområde. En rulle som kostar fem för ett pund utan märkning är ett förbrukningsmaterial för VVS, inte ett gastätningsmedel.
Fysiskt är gasklassade tejper tätare och tjockare än budgetvit tejp. En typisk gastejp är cirka 0,1 mm tjock eller mer, med en densitet som anges i intervallet 0,4 till 0,8 g/cm³, mot ungefär 0,3 till 0,4 g/cm³ för en tunn tejp för allmänt bruk. Den praktiska skillnaden är att en gastejp ger mer PTFE per omslag, så du behöver färre varv för att fylla gängspelet, och det motstår att skäras igenom av vassa gängtoppar. Tejp med högre densitet är också mindre benägna att strimlas på vägen in.
Pasta och anaeroba tätningsmedel är legitima alternativ på avsmalnande gängor och föredras av många installatörer för större rörsystem eftersom de fyller gängan mer enhetligt och inte lämnar svansar. Anaeroba tätningsmedel härdar i frånvaro av luft och specificeras enligt EN 751-1; icke-härdande fogmassa faller under EN 751-2. Båda måste klassificeras för gasen i fråga. Traditionell hampa och pasta har fortfarande vidhäftningar på större skruvade stålrör, även om det är långsammare och mindre vanligt på liten mässing.
Tabellen nedan jämför alternativen för de kriterier som är viktiga vid monteringstillfället snarare än på ett datablad.
| Tätningsmedel | Typisk märkning eller färg | Standardreferens | Där den presterar bäst | Fellägen att titta på |
|---|---|---|---|---|
| PTFE-tejp för allmänt bruk | Vit, tunn, ofta omärkt | Vanligtvis ingen citerad | Endast vatten och lågtrycksluft | Strimlar på vassa trådar; får inte vara gasklassad; lätt överlindad |
| Gasklassad PTFE-tejp | Gul i Storbritannien och Irland; gul eller märkt "gas" någon annanstans | EN 751-3 eller nationell motsvarighet | Avsmalnande NPT-, NPTF- och BSPT-gängor på mässing, stål och aluminium | Smörjbarhet kan leda till övermoment och delade beslag; överflödig tejp kan komma in i hålet |
| PTFE-tejp med hög densitet | Rosa eller röd, tjockare | Tillverkarens specifikation | Gängor med större diameter, grövre eller återanvända gängor | För tjock för små beslag; samma risk för övervridning |
| Anaerob gängtätning | Vätska i flaska, ofta grön eller röd | EN 751-1 | Rena, välskurna avsmalnande trådar; grenrör och flerledsenheter | Kommer inte att fylla hårt skadade trådar; behöver rena, torra, oljefria ytor för att härda |
| Icke-härdande pasta | Mjuk pasta i burk eller tub | EN 751-2 | Generellt skruvat rörsystem, enkel ombyggnad av skarvar | Kan migrera in i hålet om det appliceras för mycket; vissa formuleringar attackerade av gasol |
| Hampa med godkänd pasta | Lösa fibrer plus blandning | Beror på sammansättning | Större stålrör, högvibrerande installationer | Långsam; herrelösa fibrer kan blockera små öppningar; kräver skicklighet för att applicera jämnt |
Ytterligare en valpunkt som ofta missas: kompatibilitet med gasen, inte bara med röret. Naturgas är i huvudsak inert mot PTFE, vilket är anledningen till att materialet används så mycket. Flytande petroleumgas är ett lösningsmedel för vissa oljor och föreningar och kan mjuka upp vissa icke-härdande pastor som aldrig var avsedda för det. Det är därför koder pekar ut gasol när de kräver att tätningsmedel är resistenta mot gasen som transporteras. Läs burken, inte färgen på locket.
Om fogen är en konisk gänga och tejpen är gasklassad, avgör appliceringstekniken om det fungerar. Följande sekvens är den som överlever inspektion och, ännu viktigare, överlever några år av termisk cykling.
Två vanor förhindrar de flesta problemen. Håll först rullen ren och täckt; grus i tejpen river tråden på vägen in. För det andra, återanvänd aldrig en skarv "bara för att kontrollera" utan att först ta bort den gamla tejpen. En tejpad skarv som har spruckits upp och dragits åt har en sammanpressad, härdad film i gängan som inte flyter längre och den kommer ofta att läcka vid tryckprovet trots att den ser identisk ut med en färsk.
Torque förtjänar ett eget stycke eftersom mässing är oförlåtande. Gängtätningsmedel minskar friktionen, så samma skiftnyckelkraft ger högre axiell belastning och högre ringspänning än på torra gängor. På en tunnväggig mässingskoppling kan den skillnaden vara marginalen mellan en fog som håller i tjugo år och en som spänningsspricker under en eldningssäsong. Använd en skiftnyckel som passar, håll kopplingskroppen med en andra skiftnyckel så att vridmomentet går in i gängan istället för i rörsystemet, och om du inte har någon vridmomentreferens, stanna vid två till tre varv förbi fingertät och testa.
Dessa är lederna där svaret på den ursprungliga frågan är ett bestämt nej. Var och en beror på en definierad tätningsyta, och var och en har olika anledningar till att avvisa tejp.
Det finns ett partiellt undantag som är värt att veta: på vissa parallellgängade skarvar används en liten mängd tejp som ett hjälpmedel för att motverka rejs snarare än ett tätningsmedel, särskilt med rostfria till rostfria enheter. Det är ett tekniskt beslut som har tagits med kopplingstillverkaren, inte en åtgärd på fältet för en läckande gasskarv, och det ersätter aldrig brickan eller O-ringen som faktiskt tätar.
 SAE 45° Mässing Union Flare Fitting med lång mutter SAE 45° kopplingskoppling i mässing med en vibrationstålig lång mutter, UL-listad och byggd enligt SAE J512/J513-kraven för utsvängda slangar. Visa produkt →
För alla som monterar gasslangar med gasledningar är det praktiska att könens kvalitet och sittytornas renhet gör allt. En union bearbetad med ett riktigt 45-graders säte och en mutter som rinner ner utan bindning kommer att täta med en blygsam skiftnyckelbelastning och inget tätningsmedel alls; en skårad kon kommer att läcka oavsett vad som lindas runt tråden.
Ingen bör ta installationsråd från en webbartikel när en kodbok och en lokal inspektör finns tillgängliga, men reglernas form är tillräckligt konsekvent för att sammanfatta. Bränslegaskoder reglerar i allmänhet tätningsmedlet snarare än tejpen som en distinkt kategori: materialet måste vara motståndskraftigt mot gasens verkan, det måste appliceras så att inget överskott kommer in i röret och fogen måste testas efter montering.
I USA kräver NFPA 54 och International Fuel Gas Code att rörfogmassan är resistent mot flytande petroleumgas och anger att den endast ska appliceras på hangängor, med ändgängorna tomma. Tejp behandlas inom den ramen av de flesta myndigheter, men individuella anvisningar för apparaten anger ibland sammansatt och förbjuder tejp - och listningsinstruktionerna styr. Där en tillverkarhandbok säger "använd pipedope, använd inte teflontejp", är den manualen det styrande dokumentet för den apparaten.
I Storbritannien och Irland styrs gasinstallationsrörledningar av nationella standarder som kallar EN 751 för tätningsmaterial, och gasklassad PTFE-tejp enligt EN 751-3 är det konventionella valet för koniska gängor. Arbetet med gasapparater och rörledningar är begränsat till kompetenta, registrerade personer, och den praktiska tillämpningsmekanismen är täthetsprovningen och inspektionsprotokollet snarare än själva bandet. I Australien och Kanada gäller liknande strukturer: en nationell gasinstallationskod, ett krav på gasbeständiga tätningsmedel och ett obligatoriskt läckagetest. Europeisk praxis varierar från land till land men överensstämmer med EN 751-familjen av standarder.
Två konsekventa trådar löper genom dem alla. För det första måste tätningsmedlet vara lämpligt för gasen – gasolklausulen finns av en anledning. För det andra måste fogen bevisas tät efter montering. Ingen kod säger "wrap it and hope"; var och en av dem kräver bevis. Om du inte kommer ihåg något annat om den reglerande sidan, kom ihåg att tejpen är ett medel för att uppnå ett mål och täthetstestet är slutet.
Detta är den klassiska DIY-frågan och det klassiska misstaget. En flexibel anslutning med en 1/2-tums utsvängningsmutter på en 1/2-tums utsvängningstapp är en kon-till-kon-fog. Inget band. Kontrollera om konan har hack, kontrollera att muttern är rätt gänga för stubben — utsvängningsmuttrar finns i flera gängfamiljer som ser likadana ut — och dra åt ordentligt för hand plus ett kvarts till halvt varv med en skiftnyckel. Testa sedan med godkänd läckagedetektionslösning vid varje skarv, inklusive apparatens regulator och grenrörsanslutningen.
Här är tejp eller pasta lämpligt. Gasklassad tejp, två till tre omslag, endast hantråd, en tråd fri, sedan ett ordentligt täthetstest. På grenrör med flera skarvar är pasta ofta lättare att kontrollera eftersom det inte finns några svansar att hantera, och det kan appliceras tunt och jämnt med en borste. Hur som helst, kom ihåg att ett grenrör testas som ett system - en läckande skarv gömd bakom en konsol är fortfarande en misslyckad installation.
POL-anslutningen vid flaskventilen och den inverterade flänsen eller kompressionsanslutningen vid regulatorn är båda icke-gängtätande leder. Tejp används inte på heller. Om en cylinderanslutning luktar är de vanliga orsakerna en sliten eller härdad nospackning, ett skadat ventilsäte, en överdragen eller korsgängad mutter eller en fördärvad pigtail - inte otillräcklig tejp. Byt ut pigtailen enligt dess ålder eller tillståndsschema istället för att försöka täta den.
 Mässing POL hangängad mutter för LP och naturgas Massiv mässingsadapter som omvandlar POL hona till 1/4-tums hanrörsgänga, med 0,880-14LH POL-gänga för propan- och naturgasanslutningar. Visa produkt →
Hårdvara för buteljerad gas belönar att köpa rätt del. En POL-mutter bearbetad till rätt 0,880-tums vänstergänga och ett bakstycke med en ren sätesyta tätar tillförlitligt; en felaktig eller sliten del kommer att läcka oavsett hur noggrant den monteras.
Luft är inte bränslegas, men samma tejpregler gäller och konsekvenserna är lärorika. PTFE-fragment från överlindade luftförband är en välkänd orsak till att magnetventiler fastnar, blockerade luftverktyg och förorenade sprayfinisher. Om din butik redan har tejpskräp i sitt luftsystem kommer den att ha samma problem i ett gassystem, bara med en annan riskprofil.
Många europeiska och vissa nordamerikanska apparater använder en parallell tråd med en fiber- eller kopparbricka. Tejp här är en vanlig feldiagnos: installatören lindar tråden, fogen gråter fortfarande och det verkliga felet - en saknad, härdad eller dubbelstaplad bricka - försvinner. Byt ut brickan, kontrollera att det inte finns några grader i den passande ytan och dra åt tillräckligt mycket för att krossa tätningen.
Täthetstestet är där argumentet om tejp blir irrelevant. Antingen håller leden eller så gör den inte, och testet är det enda som säger vilket. Tre metoder täcker nästan allt hushållsarbete och lätt kommersiellt arbete.
Använd aldrig en låga för att hitta en läcka, och lita aldrig på lukten ensam. Luktnivåerna varierar och en liten läcka i ett välventilerat växtrum kan inte upptäckas av näsan samtidigt som det fortfarande är en defekt. Efter testet, rensa ledningen ordentligt innan du försöker tända och bekräfta apparatens inloppstryck mot dataskylten - en skarv som tätar men svälter en brännare är fortfarande en misslyckad idrifttagning.
För köpare och OEM-ingenjörer är bandfrågan egentligen en specifikationsfråga. Om beslaget är avsett för en konisk gänga och en tätningsmedelsbaserad fog, säg det på ritningen och ange gängstandard, material och tryckklass. Om det är en utskjutning eller ansiktstätning, specificera att fogen måste monteras torr, och se till att den mottagande inspektionen kontrollerar konvinkeln och ytfinishen - eftersom det är det som avgör om den torra fogen tätar.
Praktiska specifikationspunkter som förhindrar fältproblem inkluderar: gängformen ropas ut exakt (NPT, NPTF, BSPT, BSPP) snarare än "1/4 gasgänga"; mässingskvalitet och härdning anges, eftersom mjuka tunnväggiga beslag spricker under tätningssmord vridmoment; notera att hongängan inte får pläteras eller beläggas på ett sätt som ändrar friktionen; och ett krav på batchspårbarhet om delarna går in i en reglerad gasenhet. Om delarna kommer att se gasol, be om bekräftelse på kompatibilitet med gasen och med eventuell restolja från tillverkningsprocessen.
Korrosionsbeteende förtjänar också en linje i specifikationen. Rördelar i mässing i fuktiga växtrum, kustanläggningar och lantbruksbyggnader kan avzinka om legeringen är fel för miljön. En koppling som har tappat zink vid gängflankerna kommer inte att täta med någon mängd tejp, och felet skylls ofta på tätningsmedlet snarare än på materialvalet.
 Insexbussning av stål med BSPT- och BSP-gängor Sexkantsbussning i kol eller rostfritt stål med Dryseal BSPT(R)/BSP(G)-gängor och ett brett storleksområde för anslutning och minskning av gängade rördrag. Visa produkt →
Gängade mässingskopplingar är det enklaste stället att se skillnaden. En koppling byggd enligt en definierad BSPT- eller BSPP-standard, med fullt gängingrepp och konsekvent väggtjocklek, kommer att göra vad ritningen säger; en lätt slitstark del med en kort gänga tätar endast om den dras åt för hårt, vilket är exakt det felläge som tejpens smörjning uppmuntrar.
För referensdata om gängdimensioner och skarvkonfigurationer publicerar tillverkare urvalskataloger som är värda att ha kvar på bänken. Dimensionsreferenser som t.ex katalog med gängade rördelar spara gissningen att mäta en avsmalning med ögat, och utvidgade produktsortiment dokumenteras separat, som i detta SAE flare beslag översikt , vilket är användbart när du matchar en mutter med en tapp som redan har installerats av någon annan.
De flesta bandrelaterade misslyckanden faller i en handfull igenkännliga mönster. Tabellen nedan kartlägger det du ser till vad som troligen har hänt, vilket vanligtvis är snabbare än att läsa om en kodbok på plats.
| Symptom | Trolig orsak | Korrigerande åtgärd |
|---|---|---|
| Bubbla långsamt vid en tejpad NPT-fog efter en vecka | För få inpackningar, eller tejp avlindad under make-up | Bryt, rengör trådar, linda igen i rotationsriktningen, testa igen |
| Spricka i honkragen på ett mässingsbeslag | Övermoment på smorda gängor; tunnväggsbeslag | Byt ut beslaget; minska vridmomentet och använd en stödnyckel |
| Läckage vid en bloss som ändå var inlindad | Tejp instängd mellan koner, eller mutter stoppad kort | Ta bort tejpen, inspektera konen, gör om den torr, testa igen |
| Pilotbrännaren tänds inte; gasventilen verkar trasig | PTFE strimlar blockerar en liten öppning | Skala och rengöra gasvägen; byt ut den blockerade öppningen |
| Gasflaskanslutning luktar efter åtdragning | Sliten nästätning eller skadat ventilsäte; tejp som håller näsan från sitt säte | Ta bort tejpen, inspektera POL-näsan och ventilen, byt ut slitna delar |
| Leden gråter vid en parallellgängad apparatinlopp | Saknas, härdad eller dubblerad bricka | Montera en ny bricka av rätt typ; tejpa inte tråden |
| Tejpsvans som finns inuti en regulator eller ventilkropp | Omlindningen började vid trådänden, eller överdriven omlottning | Rengör komponenten; ändra inslagningsmetoden |
Ett mönster förtjänar att pekas ut eftersom det läses fel så ofta: fogen som klarar ett bubbeltest på dagen och läcker vid första köldknäppet. Det är vanligtvis en fläns- eller kompressionsfog som var marginellt tät, eller en tejpad fog med för få omslag där PTFE-filmen har smugit sig under termisk cykling. I båda fallen är fixeringen mekanisk - mer konkontakt eller ett ordentligt omslag - inte mer tätningsmedel applicerat på en redan monterad fog, som aldrig fungerar och ibland spricker kopplingen.
Matcha tätningsmedlet till tätningsprincipen och resten följer. Avsmalnande metalltrådar som transporterar bränsle får en gasklassad PTFE-tejp eller en godkänd pasta, applicerad på hangängan, i rotationsriktningen, med den första tråden blottad och inte fler lindningar än vad gängfrigången behöver. Parallella gängor får sin bricka. Flares, kompressionskopplingar, ansiktstätningar, O-ringar, POL-anslutningar och push-in-kopplingar får ingenting alls — de är designade för att täta torrt, och tejpen stör bara ytorna som gör jobbet.
Runt den regeln sitter tre praktiska vanor. Håll gasklassad tejp åtskild från tejp för allmänt bruk så att fel rulle aldrig kommer ut ur påsen vid ett bensinarbete. Vrid i mässing med smörjeffekten i åtanke och håll i monteringskroppen medan du drar åt muttern. Och testa varje led du rörde, plus de du inte gjorde, för ett täthetstest är det enda beviset som spelar roll när frågan är om en gasfog är säker.
Bandet i sig är inte skurken. PTFE har tätat avsmalnande gasgängor i årtionden och kommer att fortsätta att göra det. Misslyckanden kommer från att placera den där den inte hör hemma, använda fel betyg och hoppa över testet i slutet - tre misstag som kostade mycket mer än den tejprulle som någonsin sparats.
Lägg till: Xingzhong Road Diankou Town Zhuji City Zhejiang Province China
Mob: 0086-139 8951 3573
Tel: 0086-575-87560582
Fax: 0086-575-87560582
E-post:[email protected]
 英语
 西班牙语